สินค้า
แถบสปริงสแตนเลส 0.05 มม

แถบสปริงสแตนเลส 0.05 มม

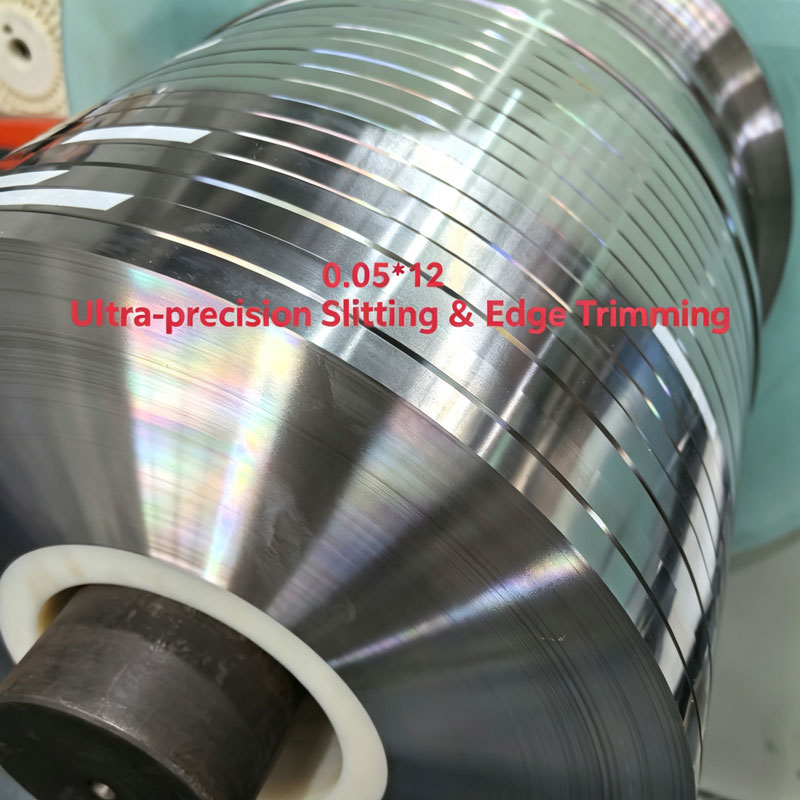
แถบสปริงสแตนเลส 0.05 มม. จาก Qihong ถูกรีดให้มีขนาดปกติ 0.050 มม. โดยมีแถบ ± 0.002 มม. กรีดกว้าง 2 ถึง 300 มม. ในอุณหภูมิ 1/4H ถึง H สำหรับหน้าสัมผัส แผ่นชิม และสปริงแบน ผู้ผลิต Ningbo มีอารมณ์ กรีด และรายงานความแข็งของคอยล์ทุกตัว

    ภาพวาดบอกว่า 0.05 มม. แล้วกดไม่เห็นด้วย ที่เกจนี้ ตัวเลขที่ระบุนั้นเป็นแถบแทนที่จะเป็นข้อเท็จจริง: พิกัดความเผื่ออยู่ที่ไม่กี่เปอร์เซ็นต์ของส่วน เสี้ยนอาจเป็นหนึ่งในสิบของส่วนนั้น และการพันของขดลวดเองทำให้เกิดความโค้งที่พื้นผิวเป็นการป้อนผิดไป 2 เมตรในการวิ่งแถบสปริงสแตนเลส 0.05 มมจาก Qihong ได้รับการรีด ชุบแข็ง และกรีดในเมืองหนิงโป ประเทศจีน โดยเทียบกับแถบไมครอนที่ระบุ แทนที่จะเป็นแบบมาตรฐานของโรงสี ดังนั้นชิ้นส่วนจึงได้รับการออกแบบโดยใช้ตัวเลขที่คุณสามารถวัดได้เมื่อมาถึง

    50 ไมโครเมตรส่วนที่ระบุ ±2 ไมโครเมตรสายวัดตกลงตามออร์เดอร์ครับ 119 กรัม/มที่ความกว้าง 300 มม

    ทำไมต้อง 0.05 มม

    ช่วงอุณหภูมิสปริงบนกลุ่มผลิตภัณฑ์นี้เริ่มต้นที่ 0.05 มม. และไปจนถึง 3.0 มม. ในขณะที่ช่วงฟอยล์อยู่ระหว่าง 0.01 ถึง 0.30 มม. และครอบคลุมเกจเดียวกันจากอีกด้านหนึ่ง นี่คือรอยต่อ ส่วนที่บางที่สุดยังคงถูกจัดการเป็นแถบ และจุดที่โหมดความล้มเหลวหยุดเป็นโลหะ และเริ่มมีมิติ

    1. เกจคือวงดนตรี ไม่ใช่ตัวเลขที่หน้าต่าง 0.050 มม. ± 0.002 มม. หมายความว่าส่วนจะเคลื่อนที่ 4% จากขดลวดหนึ่งไปอีกขดลวดหนึ่ง การกดที่ตั้งค่าไว้ที่ด้านล่างของวงดนตรีนั้นและป้อนจากด้านสูงจะเปลี่ยนความสูงของการปิดด้วยเครื่องมือที่ก้าวหน้าเกินกว่าที่เครื่องมือโปรเกรสซีฟส่วนใหญ่จะยอมรับได้
    2. เมล็ดข้าวกลายเป็นเศษของส่วนที่เกรน ASTM ขนาด 8 เกรนเฉลี่ยจะอยู่ที่ประมาณ 22 µm ซึ่งมีความหนาเกือบครึ่งหนึ่ง ชิ้นส่วนมีความลึกเพียงสองหรือสามเกรน ดังนั้นการกระจายระหว่างความร้อนจึงถือเป็นโลหะมากกว่ารอยเลื่อนแบบกลิ้ง และไม่มีการควบคุมเกจจำนวนมากที่จะกำจัดมันได้
    3. เสี้ยนแข่งขันกับความหนาห้าไมโครเมตรจะมองไม่เห็นบน 0.30 มม. และคิดเป็น 10% ของส่วนนี้ ซึ่งเป็นเหตุว่าทำไมสภาพขอบจึงถูกจัดลำดับเป็นตัวเลขบนเกจนี้และปล่อยให้เป็นแบบแผนบนแถบที่หนักกว่า
    4. ชุดคอยล์เกิดจากการพันขดลวด ไม่ใช่การกลิ้งส่วนที่บางจะทำให้เกิดความโค้งอย่างถาวรจากแรงตึงของมันเองที่มีต่อตัวรีคอยเลอร์ และเส้นผ่านศูนย์กลางของแกนคอยล์จะตัดสินว่าจะมีขนาดเท่าใด
    5. มวลต่ำ ความยาวก็ยาวที่ความกว้าง 300 มม. แถบนี้มีน้ำหนักประมาณ 119 กรัมต่อเมตร ดังนั้นขดลวด 100 กิโลกรัมจึงวิ่งได้ยาวประมาณ 840 เมตร เหมาะสำหรับการผลิตอย่างต่อเนื่อง ไม่อาจให้อภัยหากผิดสิบเมตรแรก

    สิ่งเหล่านี้ไม่ใช่ข้อบกพร่องในวัสดุ มันเป็นฟิสิกส์ของส่วนขนาด 50 µm และนี่คือสาเหตุแถบสปริงสแตนเลส 0.05 มมต้องระบุด้วยเกจแบนด์ ความสูงของครีบ และคอยล์ประกอบเข้าด้วยกัน แทนที่จะระบุตามชื่อเกรดเพียงอย่างเดียว

    คณิตศาสตร์ความอดทน

    ความคลาดเคลื่อน ±0.01 มม. นั้นไม่มีมาตรฐานบนแถบขนาด 0.5 มม. และเป็นไปไม่ได้ในที่นี้ ซึ่งก็คือ 20% ของหน้าตัด ความอดทนหมายถึงบางสิ่งที่เป็นส่วนแบ่งของค่าที่ระบุเท่านั้น และส่วนแบ่งนั้นคือสิ่งที่กำหนดราคาของเกจนี้

    เกจที่กำหนด วงดนตรีทั่วไป ส่วนแบ่งของมาตรา
    0.50 มม ±0.010 มม 2.0%
    0.20 มม ±0.005 มม 2.5%
    0.10 มม ±0.003 มม 3.0%
    0.05 มม ±0.002 มม 4.0%
    1. มงกุฎ.โรงสีออกจากตรงกลางหนักกว่าขอบเล็กน้อย บนแถบหนาที่เป็นคำถามเรื่องความเรียบ นี่เป็นคำถามเกจ เนื่องจากความแตกต่างระหว่างจุดศูนย์กลางและขอบสามารถเข้าใกล้แถบพิกัดความเผื่อทั้งหมดได้
    2. ขอบดรอปหลังการตัดกรรไกรตัดแทนที่จะตัด และครึ่งมิลลิเมตรสุดท้ายที่ขอบแต่ละด้านอาจทำให้บางลงได้ มีความสำคัญกับความกว้าง 2 ถึง 10 มม. โดยที่ขอบกินพื้นที่ส่วนใหญ่ของหน้างาน
    3. ม้วนเยื้องศูนย์แสดงเป็นคลื่นเป็นคาบโดยมีความหนาตามขดลวด โดยมีความยาวคลื่นเท่ากับเส้นรอบวงม้วนงาน การอ่านค่าไมโครมิเตอร์ที่จุดหนึ่งจะพลาดไปโดยสิ้นเชิง
    4. การวัดนั่นเองไมโครมิเตอร์แบบแฮนด์ที่มีทั่งตีแบนจะบีบแถบบางๆ เล็กน้อยและอ่านค่าได้ต่ำ เกจเดดเวทหรือเกจแบบไม่สัมผัสไม่มี ถามตัวเลขใบรับรองที่มาจากเครื่องมือใดก่อนที่จะเปรียบเทียบซัพพลายเออร์สองราย
    เขียนค่าความคลาดเคลื่อนเป็นแถบบวกกับวิธีการวัด เช่น "0.050 มม. ±0.002 มม. วัดความกว้างปานกลางด้วยเกจแบบไม่สัมผัส" ซัพพลายเออร์ใดๆ ก็ตามจะตอบสนอง "0.05 มม." ในใบสั่งซื้อในลักษณะใดก็ตามที่เหมาะสมกับพวกเขา และข้อโต้แย้งในภายหลังนั้นเกี่ยวกับการตีความ ไม่ใช่คุณภาพ

    การถือครอง 4% บนพื้นที่ 50 µm เป็นปัญหาการกลิ้งและการควบคุมความตึงมากกว่าปัญหาการตรวจสอบ ซึ่งเป็นสาเหตุว่าทำไมแถบสปริงสแตนเลส 0.05 มมถูกยกมาโดยมีสายรัดติดอยู่กับเกจและยืนยันต่อคอยล์ แทนที่จะสัญญาว่าจะเป็นรูปแคตตาล็อก

    ความแข็งที่เกจ

    โดยปกติความแข็งจะยกมาเป็นตัวเลขหนึ่ง ที่ 0.05 มม. ถือเป็นการตัดสินใจด้านมาตรวิทยาก่อน เนื่องจากการเยื้องต้องพอดีกับส่วนก่อนที่การอ่านจะมีความหมายใดๆ

    1. โหลดเปลี่ยนคำตอบที่ HV 550 การเยื้อง 0.1 kgf จะมีเส้นผ่านศูนย์กลางประมาณ 18 µm และลึกประมาณ 6 µm ซึ่งเป็นหนึ่งในแปดของส่วน ซึ่ง ASTM E384 ยอมรับเนื่องจากมีความหนาเกิน 1.5 เท่าของเส้นทแยงมุม วัสดุชนิดเดียวกันที่ทดสอบที่ 1 กก.f ต้องมีเส้นทแยงมุม 58 µm ดังนั้น จึงต้องมีขนาดหน้าตัด 87 µm ดังนั้นการทดสอบที่นี่ไม่ว่าอุปกรณ์จะพิมพ์ออกมาใดก็ตาม
    2. เสนอราคาโหลดด้วยค่าHV 550 ที่ HV0.1 และ HV 550 ที่ HV1 เป็นคำกล่าวอ้างที่แตกต่างกันเกี่ยวกับคอยล์เดียวกัน ใบรับรองที่ไม่มีโหลดจะไม่สามารถเทียบเคียงกับสิ่งใดได้
    3. แรงดึงวิ่งเต็มส่วนไม่สามารถสร้างชิ้นงานทดสอบด้วยเครื่องจักรที่ระยะ 50 µm ได้ ดังนั้นการทดสอบจึงเป็นการทดสอบแรงดึงแบบแถบตามความกว้างที่ให้มา และผลลัพธ์จะขึ้นอยู่กับความกว้างของชิ้นงานและการจัดแนวของด้ามจับ สอบถามความกว้างที่ใช้ครับ
    4. ตรวจสอบความกว้าง ไม่ใช่แค่ตามแนวนั้นการหลอมและการรีดอุณหภูมิจะทำให้ขอบและตรงกลางออกจากกันเล็กน้อย การอ่านสามครั้ง สองขอบและตรงกลาง บอกคุณได้มากกว่าตัวเลขตัวเดียวที่อยู่ตรงกลาง
    5. คาดว่าจะมีการกระจายที่กว้างกว่าบนแถบที่มีน้ำหนักมากเม็ดสองหรือสามเม็ดผ่านส่วนนี้หมายความว่าการเยื้องสามารถตกลงบนขอบเขตของเมล็ดข้าวหรือภายในเม็ดเดียว และการแพร่กระจายระหว่างการอ่านถือเป็นพฤติกรรมของวัสดุจริงมากกว่าข้อผิดพลาดของผู้ปฏิบัติงาน

    การแก้ไขในทางปฏิบัติคือบรรทัดใบสั่งซื้อที่ตั้งชื่อวิธีการ: ความแข็งใน HV พร้อมโหลดที่ระบุ ทดสอบที่ตำแหน่งสามตำแหน่งตลอดความกว้าง รายงานต่อคอยล์ นั่นจะเปลี่ยนแถบสปริงสแตนเลส 0.05 มมในวัสดุที่การตรวจสอบขาเข้าของคุณสามารถปฏิเสธได้จริง ซึ่งเป็นข้อกำหนดชนิดเดียวที่ควรค่าแก่การเขียน

    แผ่นข้อมูลจำเพาะ

    รูปภาพด้านล่างคือหน้าต่างการทำงานของเกจนี้ สิ่งใดก็ตามที่อยู่ภายนอกจะถูกยกมาทีละรายการแทนที่จะสัญญาจากตาราง

    รายการ ข้อมูลจำเพาะ
    เกจที่กำหนด 0.05 มม. (0.050 มม.) 0.05 ถึง 3.0 มม. มีให้เลือกในซีรีส์เดียวกัน
    ความทนทานต่อความหนา โดยทั่วไป ±0.002 มม. ที่เกจนี้ วงดนตรีที่ตกลงกันต่อการสั่งซื้อ
    ความกว้าง ร่อง 2 ถึง 300 มม. แคบลงหรือกว้างขึ้นตามตกลง
    เกรด 201, 301, 304, 316L, 631, 430
    อารมณ์ อบอ่อน, 1/4H, 1/2H, 3/4H, H
    รายงานความแข็ง HV ที่โหลดที่ระบุ (HV0.1 หรือ HV0.2) สามตำแหน่งตลอดความกว้าง
    ความต้านทานแรงดึง 1100 ถึง 2100 MPa สำหรับอุณหภูมิที่แข็ง ยืนยันตามเกรดและอุณหภูมิ
    ความเรียบ 0.03 มม./ม. หรือดีกว่าบนคอยล์แผ่นสลิทที่เสร็จแล้ว
    พื้นผิว 2B, BA, ขัดเงา, ขัดเงา; ทาน้ำมันหรือแห้งตามที่กำหนด
    ขอบ กรีด ขอบมน หรือลบคมให้ได้ความสูงตามที่ระบุ
    แบบฟอร์มการจัดส่ง คอยล์ แกนม้วนออสซิลเลต ตัดความยาว
    น้ำหนักคอยล์ ตั้งค่าความจุ decoiler ของคุณ ประมาณ 840 ม. ต่อ 100 กก. ที่ 300 มม
    มาตรฐาน ASTM, AISI, GB, JIS, DIN, BS, EN; ใบรับรองโรงงานต่อชุด
    การรับรอง ระบบคุณภาพ ISO 9001, เอสจีเอ; เอกสาร RoHS ตามคำขอ
    สั่งซื้อขั้นต่ำ มาตรฐาน 100 กก. ความยาวทดลอง 5 ถึง 20 กก. สำหรับคุณสมบัติของเครื่องมือ
    สามบรรทัดทำหน้าที่ส่วนใหญ่ในการสอบถาม ได้แก่ แถบเกจพร้อมวิธีการวัด ความสูงของเสี้ยนที่คุณสามารถใช้ได้ และน้ำหนักคอยล์ที่เครื่อง decoiler ของคุณสามารถบรรทุกได้ ทุกสิ่งทุกอย่างสามารถปรับเปลี่ยนได้หลังจากคอยล์แรก ทั้งสามตัดสินใจว่าคอยล์แรกจะทำงานหรือไม่

    ความกว้างควรค่าแก่การดูอีกครั้งก่อนที่ภาพวาดจะถูกหยุดนิ่ง ยิ่งรอยกรีดแคบลง ส่วนแบ่งของหน้าตัดที่คมตัดก็จะมากขึ้นเท่านั้น: บนส่วนที่กว้าง 2 มม. ครึ่งหนึ่งของหน้างานอาจได้รับผลกระทบที่ขอบ ซึ่งจะทำให้โลหะหลักในการรับน้ำหนักมีน้อยมาก นั่นคือการตัดสินใจออกแบบมากกว่าการซื้อ ส่งขนาดเปล่าที่เสร็จแล้วพร้อมกับการสอบถามดังนั้นแถบสปริงสแตนเลส 0.05 มมถูกยกมาตามความกว้างที่เครื่องมือต้องการจริง

    ขอบและเสี้ยน

    เสี้ยนคือความสูง และบนแถบบางๆ ความสูงคือเปอร์เซ็นต์ ห้าไมโครเมตรบน 0.30 มม. คิดเป็น 1.7% ของหน้าตัดและหายไปในการลบคม ห้าไมโครเมตรตรงนี้คือ 10% และกลายเป็นสิ่งที่สูงที่สุดในส่วนนี้

    1. ขอบกรีดเป็นค่าเริ่มต้นและถูกที่สุด ด้านหนึ่งมีขอบแบบม้วนและมีเสี้ยนอยู่อีกด้านหนึ่ง และควรตั้งชื่อด้านเสี้ยนบนแบบร่างเพื่อให้เครื่องมือสามารถวางไว้ในส่วนโค้งหรือห่างจากหน้าสัมผัสแบบเลื่อนได้
    2. ขอบกลมลบมุมคมโดยการโกนหรือกลิ้ง มีค่าใช้จ่ายผ่าน ปกป้องผู้ปฏิบัติงานและแม่พิมพ์ และเป็นตัวเลือกตามปกติสำหรับชิ้นส่วนที่จัดการเป็นกลุ่มหรือป้อนผ่านรางนำทาง
    3. ขัดให้สูงตามที่กำหนดเป็นรุ่นเดียวที่สามารถตรวจสอบได้ "การลบคม" เพียงอย่างเดียวมีความหมายที่แตกต่างกันในร้านค้าต่างๆ "เสี้ยนต่ำกว่า 3 µm วัดที่ 200x" คือเกณฑ์
    4. ขอบหล่นจากการตัดทำให้เศษด้านนอกบางลงเป็นมิลลิเมตร บนแถบกว้าง 2 มม. ซึ่งเป็นหนึ่งในสี่ของหน้า และปรากฏในภายหลังเป็นโซนอ่อนที่ไม่โค้งงอ
    5. เครื่องหมายการจัดการเป็นเสี้ยนอีกประการหนึ่งรอยขีดข่วนขนาด 50 µm ถือเป็นรอยบาก และรอยบากบนสปริงคือสาเหตุที่ทำให้เกิดความล้า การพันขดลวดและถุงมือแบบแทรกที่เดคอยล์เลอร์มีความสำคัญกับเกจนี้มากกว่าเกจอื่นๆ ในกลุ่มนี้

    สภาพขอบเป็นตัวแปรที่ถูกที่สุดในการเปลี่ยนแปลงและเป็นตัวแปรที่แพงที่สุดที่พบในภายหลัง เนื่องจากปัญหาเสี้ยนมักเกิดจากการกดของลูกค้า แทนที่จะพบโดยเส้นกรีด การตั้งชื่อขอบและความสูงของเสี้ยนตามลำดับคือสิ่งที่ช่วยรักษาไว้แถบสปริงสแตนเลส 0.05 มมจากการเป็นวัสดุที่ใช้งานได้กับตัวอย่างของผู้จัดหาเองเท่านั้น

    สร้างคอยล์

    แถบบางจำได้ว่าบาดแผลเป็นอย่างไร ความตึงเครียดบนตัวถอยกลับ เส้นผ่านศูนย์กลางแกนกลาง และวิธีที่การซ้อนรอบทั้งหมดทำให้เกิดรูปร่างในคอยล์ที่เครื่องอัดสืบทอดมา และที่ 50 µm รูปร่างนั้นจะมีอิทธิพลพอๆ กับอารมณ์

    1. ชุดคอยล์เป็นคันธนูตามยาวที่ปรากฏขึ้นเมื่อคลายแถบออก มันมาจากความตึงของขดลวดและจากเส้นผ่านศูนย์กลางแกน และมันลดลงด้วยแกนที่ใหญ่ขึ้นและความตึงลดลง แทนที่จะปรับระดับในภายหลัง เนื่องจากการปรับระดับบนเกจนี้จะทำให้เสียค่าความแข็ง
    2. หน้าไม้คือความโค้งตามความกว้าง ซึ่งมักจะสืบทอดมาจากโรงสีและขยายโดยการตัด มันแสดงให้เห็นว่าเป็นส่วนหนึ่งที่ก้อนหินบนแผ่นเรียบและเป็นตำแหน่งว่างที่ไม่สอดคล้องกันในแม่พิมพ์
    3. เหลื่อมเกิดขึ้นเมื่อรอบเลื่อนไปด้านข้างระหว่างการคดเคี้ยว การสอดแทรกหรือแนวขอบป้องกัน ไม่มีอะไรแก้ไขได้เมื่อมันเกิดขึ้นระหว่างการขนส่ง
    4. ขดลวดสั่นวางแถบไปมาบนแกนม้วนที่กว้าง ซึ่งจะขจัดชุดคอยล์ออกเกือบทั้งหมด และปล่อยให้ใช้งานได้ยาวนานต่อไปโดยไม่ต้องเปลี่ยนคอยล์ เป็นรูปแบบการจัดส่งตามปกติสำหรับความกว้างแคบและยาว
    5. น้ำหนักคอยล์คือการตัดสินใจในการจัดการคอยล์หนัก 100 กก. ที่เกจนี้มีความยาววัสดุมากกว่า 800 ม.: เปลี่ยนคอยล์น้อยลงและวิ่งได้ต่อเนื่องยาวนานขึ้น แต่มีน้ำหนักในการยกมากขึ้น และสูญเสียมากขึ้นหากขอบเสียหายระหว่างการขนส่ง
    6. การบรรจุเป็นส่วนหนึ่งของข้อกำหนดกระดาษกันความชื้น กระดาษแทรก และพาเลทรมยาจะปกป้องขอบที่เครื่องหมายสายรัดเส้นเดียวอาจทำลายได้

    การระบุโครงสร้างคอยล์ไม่ใช่รายละเอียดสำหรับพนักงานจัดส่ง เป็นขั้นตอนสุดท้ายของกระบวนการที่จะตัดสินใจว่าวัสดุจะเข้ามาเรียบพอที่จะป้อนหรือไม่ การกลิ้ง แบ่งเบาบรรเทา และตัดเฉือนอยู่ในโรงงานแห่งหนึ่งในเขตไฮเทคของหนิงโป ซึ่งเป็นเหตุผลว่าทำไมแถบสปริงสแตนเลส 0.05 มมสามารถพันเข้ากับเส้นผ่านศูนย์กลางแกนกลางและน้ำหนักคอยล์ที่เครื่อง decoiler ของคุณทำงานได้จริง

    คำถามที่พบบ่อย

    Q0.05 มม. ยังคงเป็นแถบหรือฟอยล์อยู่แล้ว?

    Aในแง่การค้ามันเป็นทั้งสองอย่าง ซึ่งเป็นสาเหตุที่ทำให้เกิดข้อโต้แย้งอย่างแท้จริง ฟอยล์มีการจัดทำแคตตาล็อกตั้งแต่ประมาณ 0.01 ถึง 0.30 มม. และแถบตั้งแต่ 0.05 ถึง 3.0 มม. ดังนั้นส่วนขนาด 50 µm จึงอยู่ภายในแคตตาล็อกทั้งสองและสามารถเสนอราคาจากสายการผลิตที่แตกต่างกันสองสาย เส้นเหล่านั้นไม่ทำงานในลักษณะเดียวกัน: มันวิ่งด้วยแรงตึงต่างกัน กรีดจากความกว้างของคอยล์หลักที่ต่างกัน และยึดแถบพิกัดความเผื่อที่แตกต่างกัน ดังนั้นคอยล์ที่มาถึงจะมีเซ็ตที่แตกต่างกันและมีขอบที่แตกต่างกัน ขึ้นอยู่กับว่าใครเป็นคนสร้าง ไม่มีสิ่งใดปรากฏบนกล่อง ถามว่าเส้นไหนที่จะผลิตคอยล์ของคุณและสายนั้นเก็บสายอะไร ในไซต์นี้ ซีรีส์สปริงปรับอุณหภูมิเริ่มต้นที่ 0.05 มม. และซีรีส์บางเฉียบครอบคลุม 0.01 ถึง 0.1 มม. ซึ่งเป็นเหตุผลว่าทำไมหมายเลขชิ้นส่วนเดียวกันจึงสามารถกลับมาพร้อมกับเครื่องหมายคำพูดที่แตกต่างกันมากสองอันได้

    Qคุณสามารถอดทนอะไรได้บ้างที่เกจนี้?

    Aประมาณ ±0.002 มม. เป็นแถบปกติ และสามารถพูดถึงความกว้างและเกรดที่เฉพาะเจาะจงได้เข้มงวดกว่า แทนที่จะให้สัญญาไว้โดยทั่วไป สองสิ่งที่ย้ายคำตอบ อย่างแรกคือความกว้าง: คอยล์กว้างที่มีช่องว่างม้วนยาวจะจับได้ยากกว่าแถบสลิทแคบๆ เนื่องจากเม็ดมะยมและความเยื้องศูนย์มีพื้นที่ให้มองเห็นได้มากกว่า วิธีที่สองคือวิธีการวัด เนื่องจากไมโครมิเตอร์แบบมือและเกจแบบไม่สัมผัสจะไม่สอดคล้องกับไมโครมิเตอร์ บอกวงดนตรีที่คุณต้องการประกอบและเครื่องมือที่คุณจะตรวจสอบ และราคาจะถูกเขียนเทียบกับคู่นั้น แทนที่จะเทียบกับหมายเลขแค็ตตาล็อก

    Qใบรับรองให้ค่าความต้านทานแรงดึงหรือความแข็งหรือไม่?

    Aสามารถรายงานได้ทั้งสองแบบ แต่มาจากการทดสอบที่แตกต่างกัน และหนึ่งในนั้นเชื่อถือได้มากกว่ามากในส่วนที่บาง วัดแรงดึงบนชิ้นงานแถบแบบเต็มส่วน ดังนั้นผลลัพธ์จะขึ้นอยู่กับความกว้างของชิ้นงานและการจัดแนวของด้ามจับ และมีการกระจายมากขึ้นที่ 50 µm ความแข็งจะเร็วขึ้น เฉพาะที่ และราคาถูกกว่า แต่จะใช้ได้ก็ต่อเมื่อมีการระบุโหลดและส่วนนั้นมีค่าอย่างน้อย 1.5 เท่าของเส้นทแยงมุมของการเยื้อง สำหรับการยอมรับเป็นประจำ เราจะใส่ความแข็งใน HV ที่โหลดที่ระบุไว้บนคอยล์ทุกตัว และแรงดึงบนคอยล์คุณสมบัติหรือตามคำขอ หากการวาดของคุณจำเป็นต้องมีแถบแรงดึง ให้พูดเช่นนั้นในขั้นตอนการสอบถาม เพื่อให้กำหนดการทดสอบรวมอยู่ในราคาแทนที่จะบวกเพิ่มในภายหลัง

    Qคุณสามารถจัดหาเกจนี้เต็มจำนวนได้หรือไม่?

    Aใช่ และนี่คืออุณหภูมิที่ผู้ซื้อส่วนใหญ่ต้องการ เนื่องจากชิ้นส่วนขนาด 50 µm มักจะเป็นแบบหน้าสัมผัส แผ่นชิม หรือสปริงแบนที่ต้องรับน้ำหนักโดยไม่ต้องเคลื่อนที่มากนัก ขีดจำกัดไม่ใช่ความแข็งในตัวมันเอง แต่เป็นสิ่งที่ชิ้นส่วนต้องมีเพื่อความอยู่รอดในภายหลัง วัสดุแข็งเต็มที่ที่เกจนี้แทบจะไม่มีการสำรองการขึ้นรูป ดังนั้นการโค้งงอใดๆ ที่เกินรัศมีตื้นๆ จะต้องได้รับการออกแบบก่อนที่จะแข็งตัว หรือชิ้นส่วนจะต้องทำจากการอบคืนตัวที่นุ่มนวลกว่า บอกให้เราทราบถึงรัศมีการโค้งงอที่เล็กที่สุดในแบบและการโก่งตัวของชิ้นส่วนที่มองเห็น คู่นั้น (ไม่ใช่เลขความแข็ง) จะตัดสินใจว่า H เป็นการเรียกที่ถูกต้องหรือไม่ หรือ 1/2H จะรับน้ำหนักเท่ากันโดยมีส่วนโค้งงอที่ใช้งานได้หรือไม่

    Qคอยล์ยาวเท่าไหร่ และแผลเป็นยังไงบ้าง?

    Aความยาวต่อจากความกว้าง เนื่องจากขดลวดพันตามน้ำหนักที่เครื่อง decoiler ของคุณสามารถยกได้ ที่ความกว้าง 300 มม. แถบนี้มีน้ำหนักประมาณ 119 กรัมต่อเมตร ดังนั้นม้วน 100 กิโลกรัมจะมีความยาวประมาณ 840 เมตร ที่ความกว้าง 50 มม. น้ำหนักเท่ากันมากกว่า 5,000 ม. โดยทั่วไปความกว้างแคบจะถูกจ่ายออสซิลเลทไวด์บนแกนม้วน ซึ่งจะถอดชุดคอยล์ออกและช่วยให้ทำงานต่อเนื่องได้ ในขณะที่วัสดุที่กว้างกว่าจะมาในรูปแบบคอยล์ธรรมดาบนขนาดแกนเพื่อลดความโค้งที่ใช้ ระบุน้ำหนักคอยล์สูงสุดให้กับด้ามจับ Uncoiler ของคุณและความยาวที่คุณต้องการระหว่างการเปลี่ยน จากนั้นระบบจะตั้งค่าการพันให้เข้ากันมากกว่ากระสวยมาตรฐานของเรา

    Qฉันควรสั่งขอบแบบไหนเพื่อให้ชิ้นส่วนบางขนาดนี้?

    Aขอบกรีดหากชิ้นส่วนว่างเปล่าและขอบหายไปในการตัดขอบ เนื่องจากเป็นตัวเลือกที่มีราคาต่ำที่สุด และสามารถหันเสี้ยนออกจากหน้างานได้ ขอบกลมหากแถบถูกป้อนผ่านตัวกั้น จับเป็นกลุ่ม หรือสัมผัสกับหน้าสัมผัสแบบเลื่อน เนื่องจากขอบที่ม้วนจะไม่ทำให้เครื่องมือหรือผู้ปฏิบัติงานโกนได้ ลบคมให้ได้ความสูงตามที่ระบุหากขอบยังคงเป็นพื้นผิวที่ใช้งานได้ ซึ่งเป็นเรื่องปกติในสปริงหน้าสัมผัสซึ่งเสี้ยนจะเกาะติดกับส่วนที่ผสมพันธุ์ ที่ระยะ 50 µm เสี้ยนคือหนึ่งในสิบของส่วน ดังนั้นจึงมีค่าหนึ่งบรรทัดบนรูปวาดและหนึ่งบทสนทนาก่อนที่คอยล์จะถูกกรีด

    Qฉันสามารถทดสอบความยาวสั้นๆ ก่อนที่จะดำเนินการสั่งซื้อทั้งหมดได้หรือไม่

    Aใช่ ความยาวทดลองประมาณ 5 ถึง 20 กก. ถือเป็นเรื่องปกติสำหรับคุณสมบัติของเครื่องมือ เทียบกับมาตรฐานขั้นต่ำประมาณ 100 กก. การทดลองจะถูกรีดและกรีดตามกำหนดเวลาเดียวกันกับใบสั่งผลิต ซึ่งเป็นวิธีเดียวที่พฤติกรรมของมันจะคาดการณ์ปริมาณมากได้ และสามารถกรีดตามความกว้างของการผลิตเพื่อให้ทำงานบนเครื่องมือจริง แทนที่จะทำงานบนแท่นพิมพ์ในห้องปฏิบัติการ ส่งความกว้างว่าง อารมณ์และขอบที่คุณต้องการใช้ แล้วการทดลองจะถูกสร้างขึ้นสำหรับชุดค่าผสมนั้น ผลลัพธ์จากการทดลองตัดโดยใช้ความกว้างที่แตกต่างกันบอกคุณได้เพียงเล็กน้อยเกี่ยวกับเกจนี้ เนื่องจากส่วนแบ่งคมตัดและแคมเบอร์จะเปลี่ยนไปตามความกว้าง

    หมวดหมู่ที่เกี่ยวข้อง
    ส่งคำถาม
    ข้อมูลติดต่อ
    หากมีข้อสงสัยเกี่ยวกับผลิตภัณฑ์หรือรายการราคาของเรา โปรดฝากอีเมลของคุณไว้กับเรา แล้วเราจะติดต่อกลับภายใน 24 ชั่วโมง
    X
    เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา นโยบายความเป็นส่วนตัว
    ปฏิเสธยอมรับ